生物實驗室耗材質量管控要點與常見問題解決方案
近期不少生物醫藥客戶反饋,細胞培養實驗中耗材批次間差異導致實驗結果波動,甚至出現細胞貼壁率下降30%的現象。這種問題在研發階段尤為棘手,往往耗費數周排查培養基、血清等變量,卻忽略了耗材本身的質量管控。
耗材質量失控的三大根源
深入分析發現,問題主要源于三方面:原材料純度波動(如聚苯乙烯中殘留的環戊烷單體)、表面處理工藝不均勻(等離子處理時間差造成親水性差異),以及滅菌環節的濕熱應力殘留。以某品牌PCR管為例,其模具脫模劑遷移導致酶活性抑制,直接造成qPCR擴增效率下降15%以上。
技術解析:從分子層面看耗材與試劑的交互
在生物試劑應用場景中,耗材表面與蛋白質、核酸的相互作用屬于納米級界面行為。嘉鑠生物科技在檢測中發現,未經優化的聚丙烯表面會通過疏水作用非特異性吸附IgG抗體,吸附量可達2.3 μg/cm2。這解釋了為何同一批細胞因子在A品牌培養板中回收率僅78%,而在B品牌中達到94%。
- 表面能控制:等離子處理需將表面能維持在30-40 dyn/cm2區間
- 內毒素殘留:應低于0.001 EU/mL,避免激活TLR4通路
- DNA酶/RNA酶:需通過PCR檢測驗證無核酸酶污染
對比分析:不同管控體系的差異
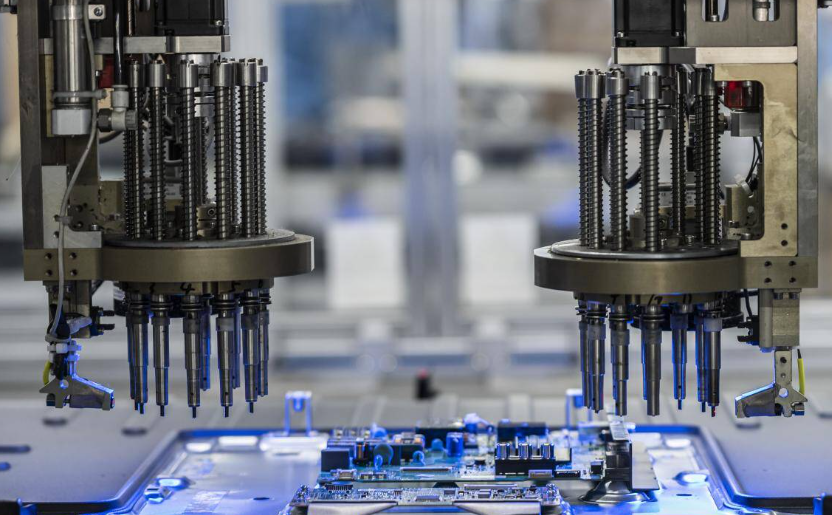
對比市面主流產品,采用全流程在線監測的耗材批次間CV值(變異系數)通常低于5%,而僅依賴出廠抽檢的產品可達15-20%。以96孔深孔板為例,嘉鑠生物科技引入動態接觸角測量技術,對每批次產品的潤濕性進行100%檢測,確保液體殘留量偏差不超過±3 μL。
- 原料端:要求供應商提供每批樹脂的熔融指數和灰分分析報告
- 生產端:注塑溫度控制在210±2℃,模溫偏差不超過1℃
- 驗證端:每批產品需通過細胞增殖試驗(MTT法)和蛋白回收率測試
對于科研生物領域的高通量篩選,耗材的平整度直接影響自動化移液準確性。實測數據顯示,翹曲度超過0.2mm的板子,在96道移液頭中孔間CV值會從3%飆升至11%。建議實驗室建立耗材準入測試標準,包括至少3批次的平行驗證。
在健康生物相關應用中,如疫苗研發的微球包被環節,耗材的溶出物可能改變微環境pH值。嘉鑠生物科技推薦的解決方案是:對每批新耗材進行72小時浸出試驗,使用LC-MS檢測遷移物,重點關注鄰苯二甲酸酯類增塑劑(檢出限需達ppb級)。
實際建議:生物醫藥企業應建立耗材質量檔案,記錄每批次的物理性能(拉伸強度、斷裂伸長率)和化學性能(溶出物、殘留單體)。選擇供應商時,優先考察其是否具備ISO 13485體系和CNAS認證實驗室。對于關鍵實驗,建議保留同批次耗材留樣,以便出現問題時進行溯源分析。